Cada sector usa el gas por razones físicas distintas: proteger un vino del oxígeno, evitar que un borde de corte se oxide, inertizar un silo para que no explote. Entender esa razón es lo que permite fijar la pureza, el caudal y la normativa correctos.
Sector
Bodegas y cavas
Nitrógeno · Aire comprimido · Calidad alimentaria E 941
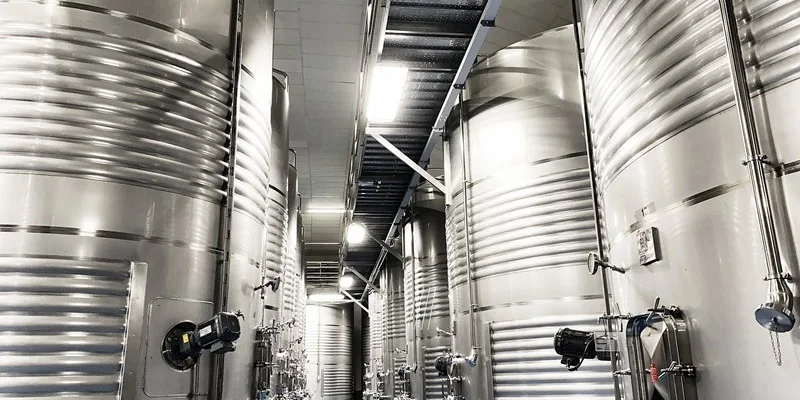
El oxígeno es el principal enemigo del vino después de la fermentación: oxida los aromas, altera el color y favorece el desarrollo de microorganismos. El nitrógeno, inerte e insípido, protege el vino en cada etapa, desde la vendimia hasta la botella.
Generarlo in situ permite disponer de él en el momento en que el proceso lo pide, sin depender de botellas ni de cisternas, y a una fracción del coste del suministro externo.
Prensado inerte: prensas neumáticas cerradas con atmósfera de N₂ para blancos y rosados: se limita la oxidación del mosto y se conservan los aromas varietales
Inertización de depósitos (blanketing): barrido de depósitos vacíos y protección del espacio de cabeza en los depósitos parcialmente llenos
Trasiegos y transferencias: purga y protección con N₂ de mangueras, bombas y depósito de destino; presurización de depósitos para mover el vino sin bomba
Bazuqueo y remontado con gas: inyección de nitrógeno para romper y mojar el sombrero de los tintos durante la maceración, sin aportar oxígeno
Desoxigenación y ajuste de gases: burbujeo de N₂ (stripping) para reducir el oxígeno disuelto y ajustar el CO₂ antes del embotellado
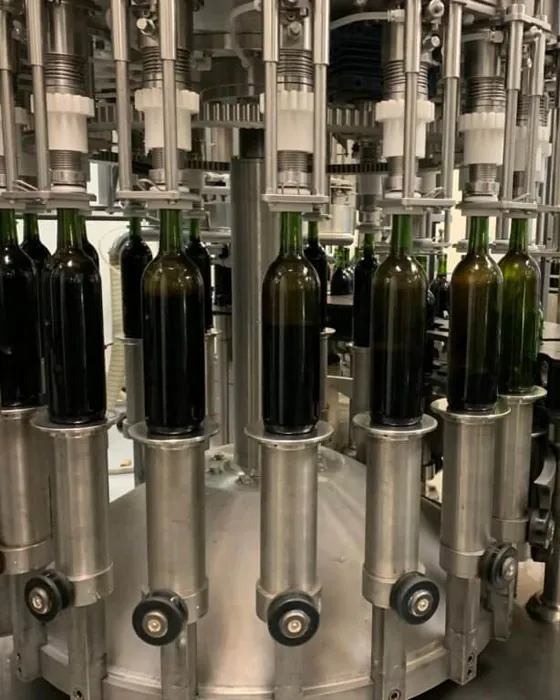
Embotellado: barrido de botellas e inyección de N₂ en el espacio de cabeza antes del taponado, para alargar la vida del vino en botella
Cava y espumosos: inertización del vino base y de los depósitos de tiraje, y transferencias protegidas
Barricas: protección del espacio de cabeza durante la crianza y en los rellenados
Pureza habitual: 99–99,5 %, y hasta el 99,9 % en el embotellado y en los vinos más sensibles. Nitrógeno de calidad alimentaria E 941 (Reglamento (UE) n.º 231/2012), con certificación anual de pureza.
El nitrógeno desplaza el oxígeno que oxida grasas, aromas y colores y que permite crecer a los microorganismos aerobios. Por eso está presente en prácticamente todas las etapas del proceso alimentario: almacenamiento, transferencia, envasado y conservación. La calidad del gas es un factor crítico de seguridad alimentaria e incide directamente en los costes operativos.
Aceite de oliva
El oxígeno es el responsable de la oxidación del aceite: eleva el índice de peróxidos y los valores K₂₃₂ y K₂₇₀, degrada los polifenoles y apaga los atributos frutados. Un aceite virgen extra puede perder su categoría comercial por una mala conservación.
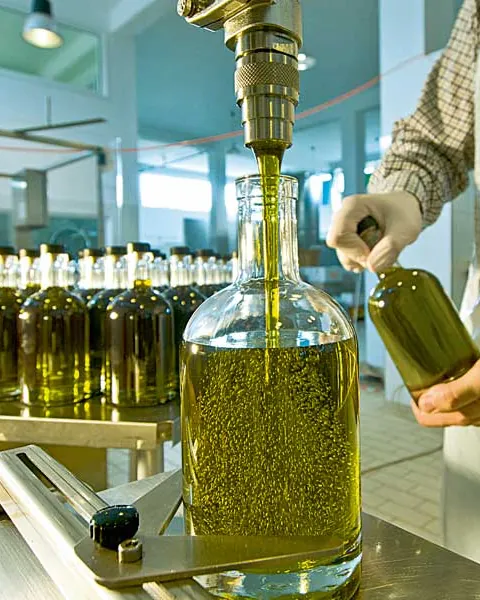
El nitrógeno se aplica en el espacio de cabeza de los depósitos de almacenamiento tras la decantación, en los trasiegos y la filtración, y en el envasado, dosificado en la botella o la lata antes del cierre.
Pureza habitual: 99–99,5 %
Cerveza
En cervecería, el oxígeno disuelto en el producto final se controla en partes por billón: los objetivos habituales están por debajo de 50–100 ppb, porque el oxígeno acelera el envejecimiento y la aparición de sabores a cartón.
El nitrógeno purga y presuriza los tanques de guarda y de cerveza filtrada, empuja la cerveza entre depósitos y purga las líneas de llenado. Al ser mucho menos soluble que el CO₂, permite mover el producto sin alterar su carbonatación, y reduce la dependencia del CO₂ comprado. También se emplea en mezclas N₂/CO₂ para cervezas «nitro» de espuma cremosa.
Pureza habitual: 99,5–99,9 %
Zumos y bebidas
En los zumos, el oxígeno destruye la vitamina C, oscurece el color y empobrece el aroma. Tras la desaireación, el burbujeo de nitrógeno (stripping) elimina el oxígeno disuelto remanente.
Los zumos se almacenan en depósitos asépticos bajo atmósfera de N₂ y se envasan con el espacio de cabeza inertizado, lo que alarga su vida útil sin aditivos.
Pureza habitual: 99–99,5 %
Envasado en atmósfera modificada (MAP)
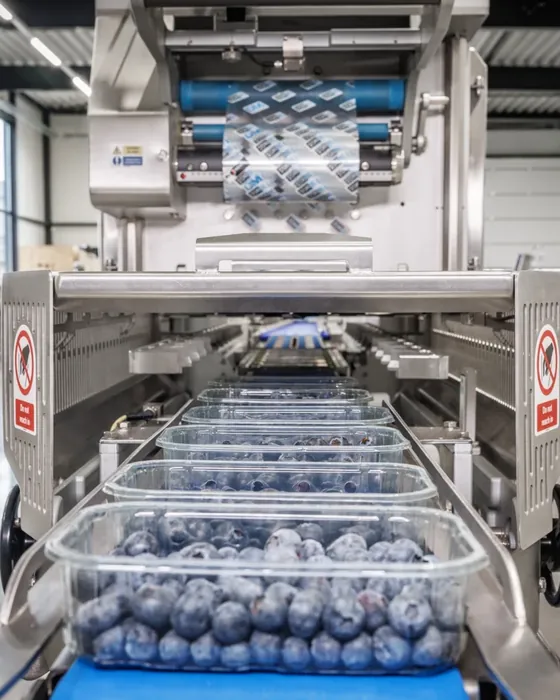
Se sustituye el aire del envase por una mezcla de gases adaptada a cada producto: N₂/CO₂ en embutidos, quesos, pasta fresca, panadería y platos preparados; O₂/CO₂ en carne roja fresca. El CO₂ inhibe bacterias y mohos, y el N₂, inerte, desplaza el oxígeno y actúa como gas de relleno para que el envase no colapse.
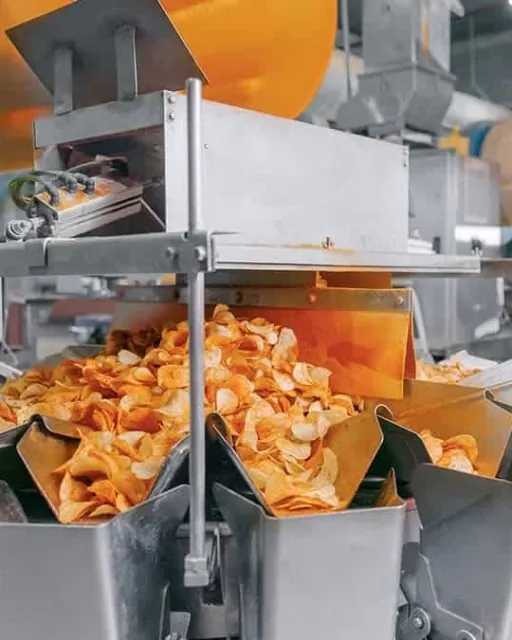
En snacks, patatas fritas y frutos secos se envasa prácticamente con N₂ puro: evita el enranciamiento de las grasas y protege el producto de los golpes durante el transporte.
O₂ residual en el envase: habitualmente inferior al 1–2 %
Café y productos en polvo
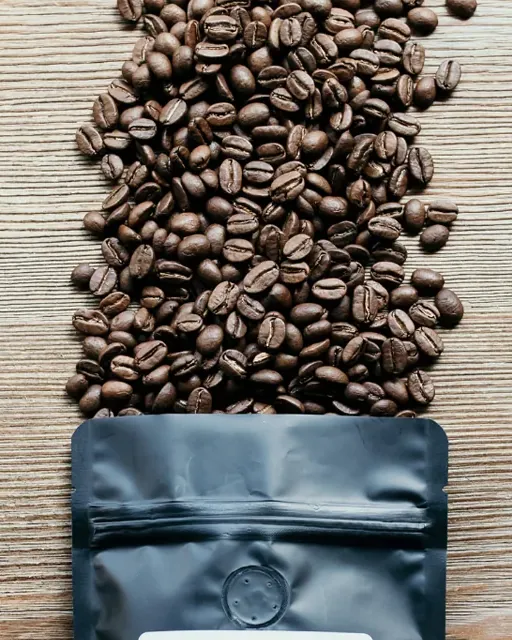
El café tostado, en grano o molido, pierde aromas y se oxida en pocos días en contacto con el aire. Se envasa en bolsas con válvula desgasificadora o en cápsulas barridas con N₂.
La leche en polvo y la alimentación infantil se envasan en latas inertizadas para proteger las grasas y las vitaminas durante toda su vida útil.
O₂ residual en el envase: inferior al 1–2 %
Silos, tolvas y aire de proceso
Las harinas, el azúcar, el cacao o los cereales forman nubes de polvo explosivas. Inertizar silos, tolvas y molinos con N₂ mantiene el oxígeno por debajo de su concentración límite y es una medida de protección contra explosiones (ATEX).
El aire comprimido en contacto con el producto o el envase debe cumplir la norma ISO 8573-1, con clase 1 de aceite.
Pureza habitual: 95–99 % según la concentración límite de oxígeno
Pureza habitual: 99–99,9 % según el producto. Nitrógeno de calidad alimentaria E 941 (Reglamento (UE) n.º 231/2012).
Nitrógeno de alta pureza y alta presión · Oxígeno técnico
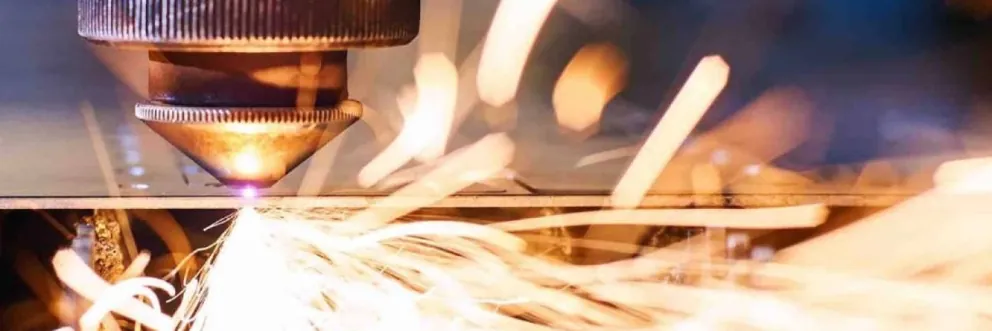
El corte por láser es una de las aplicaciones más exigentes en calidad y caudal de gas. Con nitrógeno como gas de asistencia, el material se funde y se expulsa sin oxidarse: el borde queda limpio, brillante y listo para soldar o pintar, sin procesos posteriores de limpieza.
Acero inoxidable y aluminio: N₂ de 99,95 a 99,999 % según espesor y acabado; el inoxidable sin óxido exige la franja alta
Alta presión: generador PSA con booster y almacenamiento en bloques de botellas a 300 bar para cubrir las puntas de consumo del cabezal
Acero al carbono: O₂ técnico como gas de corte, o N₂ cuando se busca un borde sin óxido
Ahorro: frente al suministro en botellas o líquido, el N₂ generado in situ reduce el coste por Nm³ de forma muy significativa
La pureza, la presión y el caudal se dimensionan a partir de los parámetros de corte reales de cada máquina.
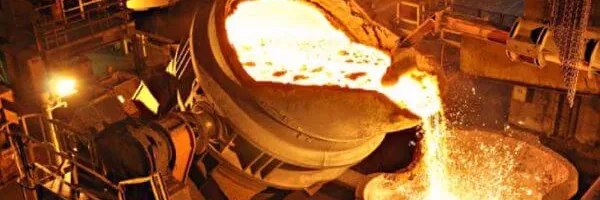
En la industria siderometalúrgica el nitrógeno actúa como atmósfera protectora frente al oxígeno, la humedad y el CO₂ del aire, que oxidan y descarburan el metal a alta temperatura. Desplaza el oxígeno, rompe el triángulo del fuego y elimina el riesgo de explosión en hornos y recintos de proceso.
Tratamientos térmicos: recocido brillante, temple, revenido, soldadura fuerte (brazing) y sinterización de acero, cobre y aluminio, como gas base de las atmósferas de horno
Carburación y nitruración: N₂ como gas portador y de purga en atmósferas controladas, sustituyendo a gases endotérmicos
Soldadura TIG/MIG y purga de tubos: protección del cordón y de la raíz (backing) en tubería de acero inoxidable
Aluminio: refinado y desgasificación del metal fundido, y enfriamiento de matrices en extrusión: menos óxido, mejor acabado y mayor velocidad de extrusión
Acería: atmósfera inerte en la colada continua y en la desgasificación en vacío del acero fundido
Pureza habitual: 99,9–99,999 %, con punto de rocío bajo (≤ −40 °C) en los procesos de horno.
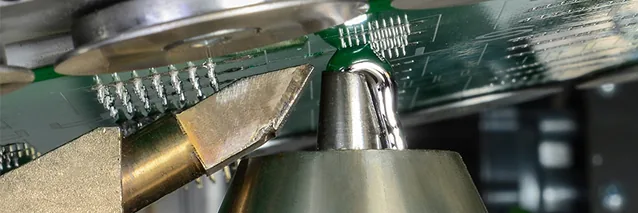
Dispositivos cada vez más pequeños y potentes, soldadura sin plomo y fluxes sin limpieza: la electrónica trabaja con ventanas de proceso estrechas. Sustituir el aire por nitrógeno en la soldadura evita la oxidación de pistas, terminales y aleación, mejora el mojado y reduce los defectos en el montaje de tarjetas (PCB).
La calidad de la soldadura depende directamente del oxígeno residual de la atmósfera: con nitrógeno, la generación de escoria en la soldadura por ola se reduce entre un 70 % y más de un 95 %, según el oxígeno residual (de 10.000 a menos de 100 ppm). Defectos como la soldadura insuficiente, corta o escurrida caen de forma drástica respecto a la soldadura al aire.
Soldadura por ola y selectiva: menos escoria y consumo de estaño, menos limpieza y mantenimiento del baño, menos flux por tarjeta
Hornos de refusión (reflow): oxígeno residual controlado en el horno; mejor mojado, uniones más resistentes y procesos «no clean»
Semiconductores y ensamblado: unión de hilo de cobre (wire bonding), cámaras de ciclos térmicos e inertización de procesos
Componentes sensibles a la humedad (MSD): armarios de nitrógeno seco con punto de rocío controlado
Pureza habitual: 99,99–99,999 % (O₂ residual de 100 a 10 ppm), según el proceso y el horno. Amortización típica de un generador PSA: inferior a 2 años.
Nitrógeno · Hidrógeno · Oxígeno · Aire de instrumentación
El nitrógeno es la base de la seguridad y la calidad en los procesos químicos: inertiza reactores, depósitos y mezcladores, impide reacciones de oxidación y elimina el riesgo de explosión en atmósferas con vapores o polvo. En el laboratorio, la generación in situ ofrece gas continuo, sin cambios de botella ni interrupciones a mitad de un análisis.
Inertización y blanketing: reactores, mezcladores y depósitos durante carga, descarga, paradas y almacenamiento, según el documento ATEX
Molienda y micronización: atmósfera inerte en molinos para evitar la explosión del polvo generado
Curado UV en atmósfera de N₂: pinturas, barnices, resinas y adhesivos: menos fotoiniciadores y mayor vida de las lámparas
Regeneración: de filtros de carbón activo saturados y de catalizadores; purga y secado de líneas
Laboratorio: concentración de muestras (evaporadores de N₂), espectrometría de masas LC-MS, cajas secas e incubadoras con control de O₂
Pureza habitual: 95–99,5 % en inertización (según la concentración límite de oxígeno del producto) y 99,5–99,999 % en laboratorio.
En farmacia, el nitrógeno que entra en contacto con el producto —inertización de reactores y depósitos, transferencia de líquidos, envasado de viales y blísteres, liofilización— debe cumplir la monografía de la Farmacopea Europea y gestionarse bajo GMP como un material crítico del proceso.
Cualificación: IQ, OQ y PQ del generador y de la red de distribución hasta el punto de uso
Punto de uso: filtración estéril de 0,2 µm y tuberías de acero inoxidable con conexiones sanitarias
Control continuo: analizador de O₂ y punto de rocío con registro de datos y alarmas; rechazo automático del gas fuera de especificación
Verificación periódica: muestreo y análisis frente a la monografía; trazabilidad de registros para auditorías con GAS4U
Parámetro (Ph. Eur., monografía «Nitrógeno»)
Límite
Contenido de N₂
≥ 99,5 % V/V
Oxígeno (O₂)
≤ 50 ppm V/V
Dióxido de carbono (CO₂)
≤ 300 ppm V/V
Monóxido de carbono (CO)
≤ 5 ppm V/V
Agua (H₂O)
≤ 67 ppm V/V
El límite de oxígeno es el que condiciona el diseño: con un generador PSA exige trabajar con O₂ residual ≤ 50 ppm, es decir, a una pureza del 99,995 % o superior, y no al 99,5 % que sugiere el contenido mínimo. Valores de referencia; debe verificarse siempre la edición vigente de la monografía.
El oxígeno disuelto es crítico para la productividad en piscifactorías y para la eficacia de los procesos de oxidación en plantas de tratamiento de aguas residuales.
Generadores de O₂ PSA para acuicultura intensiva
Oxigenación de estanques y jaulas con sistemas on-demand
EDAR: ozonización y tratamiento biológico con O₂ enriquecido